


Opt dimensiuni pentru a judeca calitatea tăierii a mașinii de tăiat cu laser a metalelor
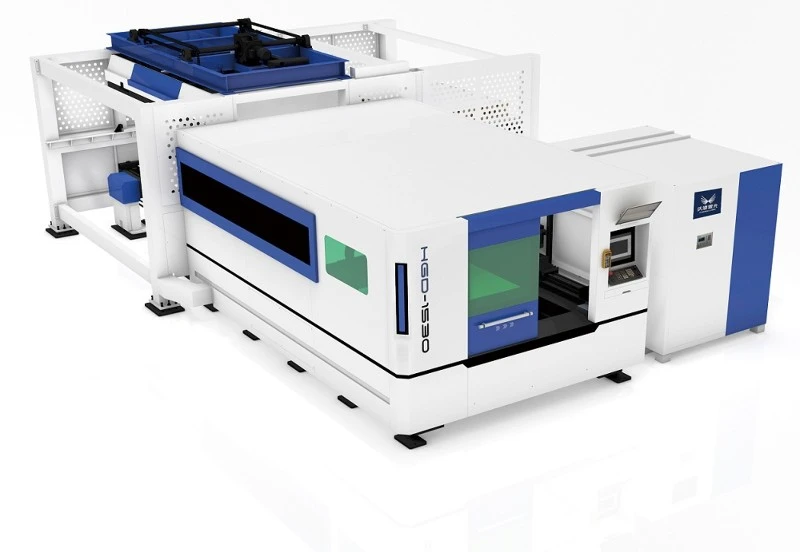
Calitatea mașinii de tăiat cu laser pentru metal depinde în principal de calitatea sa de tăiere, care este cea mai directă metodă de testare a calității echipamentului. Pentru clienții noi, atunci când achiziționează echipamente, li se va cere mai întâi să se uite la probarea mașinii de tăiat cu laser a metalelor. Pe lângă viteza de tăiere a echipamentului, dovada depinde și de calitatea de tăiere a probei. Deci, cum credeți despre calitatea tăierii și la ce aspecte ar trebui să acordați atenție? Aici vă voi face o introducere detaliată.
Cum este calitatea tăierii a mașinii de tăiat cu laser a metalelor? Următoarele nouă criterii sunt indispensabile:
1. Rugozitate: partea de tăiere cu laser va forma o linie verticală. Adâncimea liniei determină rugozitatea suprafeței tăiate. Cu cât linia este mai superficială, cu atât tăietura este mai fină. Rugozitatea nu afectează doar aspectul muchiei, ci afectează și caracteristicile de frecare, în cele mai multe cazuri, doriți să minimizați rugozitatea, cu cât textura este mai ușoară, cu atât calitatea de tăiere este mai bună.
2. Verticalitate: Dacă grosimea tablei depășește 10 mm, verticalitatea muchiei de tăiere este foarte importantă. Când nu este focalizat, fasciculul laser va diverge și tăietura se va lărgi spre sus sau spre jos, în funcție de locația focalizării. Muchia de tăiere se abate de la linia verticală cu câțiva milimetri, iar cu cât muchia de tăiere este mai verticală, cu atât calitatea de tăiere este mai mare.
3. Lățimea de tăiere: În general, lățimea fantei nu afectează calitatea tăierii. Numai atunci când se formează un profil deosebit de precis în interiorul piesei, lățimea inciziei are un efect important. Acest lucru se datorează faptului că lățimea inciziei determină diametrul interior minim al inciziei. Pe măsură ce grosimea plăcii crește, crește și lățimea fantei. Prin urmare, pentru a asigura aceeași precizie ridicată, indiferent cât de mare ar fi lățimea inciziei, piesa de prelucrat trebuie să fie constantă în zona de prelucrare a mașinii de tăiat cu laser.
4. Textura: Când tăiați plăci groase la viteză mare, metalul topit nu va apărea în incizia de sub fasciculul laser vertical, ci va fi pulverizat în spatele fasciculului laser. Ca urmare, se formează curbe pe muchia de tăiere, iar aceste curbe urmează îndeaproape raza laser în mișcare. Pentru a corecta această problemă, reducerea vitezei de avans la sfârșitul procesului de tăiere poate elimina în mare măsură formarea liniei.
5. Defecțiuni minore: Formarea bavurilor este un factor foarte important în determinarea calității tăierii cu laser. Deoarece îndepărtarea bavurilor necesită muncă suplimentară, severitatea și numărul de bavuri pot judeca intuitiv calitatea tăieturii.
6. Pitting și coroziune: Pitting și coroziune vor afecta negativ suprafața muchiei de tăiere și vor afecta aspectul. Ele apar în erorile de tăiere care în mod normal ar trebui evitate.
7. Zona afectată de căldură: La tăierea cu laser, zona din apropierea tăierii este încălzită. În același timp, structura metalului se modifică. De exemplu, unele metale se întăresc. O zonă afectată de căldură se referă la adâncimea unei zone în care structura internă s-a schimbat.
8. Deformare: Dacă tăierea face ca piesa să se încălzească brusc, aceasta se va deforma. Acest lucru este deosebit de important în prelucrarea de precizie, unde contururile și benzile au adesea doar câteva zecimi de milimetru lățime. Controlul puterii laserului și utilizarea impulsurilor laser mai scurte pot reduce căldura pieselor și pot evita deformarea.